稷械(JX-SONIC)超聲波塑料焊接機工作原理
一句話概括:把電能轉換成高頻機械振動,在兩個熱塑性塑料結合面瞬間摩擦生熱,塑料界面熔融,保壓冷卻后分子融合在一起,不用膠水、螺絲稷械超聲波。
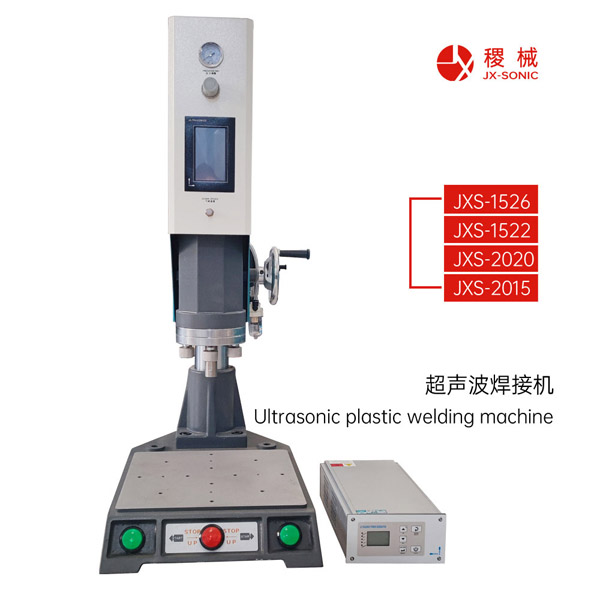
一、完整能量轉換鏈路(四大核心部件)
1. 超聲波發生器(電箱)
把工廠 50Hz 工頻交流電,轉換成 15kHz/20kHz 高頻高壓電信號;稷械機型同時自帶頻率自動跟蹤、過載保護,也就是你調諧時用到的電箱。
2. 換能器(振子,核心)
利用逆壓電效應:高頻電信號加在壓電陶瓷片上,陶瓷片快速伸縮,將電能 → 同頻率微小機械振動稷械超聲波...。
3. 變幅桿(增幅桿)
放大換能器輸出的振動振幅,匹配產品焊接所需能量;屬于硬件放大,屏幕上的振幅百分比只是微調。
4. 焊頭(上模 / Horn)
把放大后的縱向高頻振動傳遞到塑料工件表面。
振動頻率:每秒 15000 次 / 20000 次微小往復振動。
二、焊接過程(4 個階段,對應面板 4 個參數)
1. 延遲時間:氣缸下壓,焊頭壓緊塑料件,等待設定時間后才啟動超聲;
2. 熔接時間(超聲發振)
高頻振動傳遞到兩件塑料的接縫位置。接縫處聲阻最大,塑料分子之間劇烈摩擦,熱量只集中在結合面,瞬間升溫到塑料熔點,接觸面熔化、流動填充縫隙。
重點:熱量不是焊頭發熱,是塑料自身分子摩擦產生的局部高溫。
3. 保壓時間:超聲停止發波,但氣缸壓力繼續保持;熔融塑料在壓力下冷卻定型,分子鏈互相結合;
4. 上升:氣缸抬起,焊接完成。
三、關鍵點(和你調機直接相關)
- 只適用于熱塑性塑料(ABS、PP、PC、尼龍等),熱固性塑料無法超聲焊接;
- 三大核心工藝要素:振幅、壓力、熔接時間,就是你前面調機的三個主要參數;
- 為什么每次換模具要重新音波調諧:整套振子 + 變幅桿 + 焊頭必須處于共振狀態,振動才能高效傳遞,諧振不對就會電流大、發熱、焊不穩、報警。
四、簡單特點
焊接速度快,一般 0.2~1 秒完成熔接;
無膠水、無輔料,焊縫強度接近本體材料;
只局部加熱,產品整體溫升很小,不易大面積變形。
 客服1